
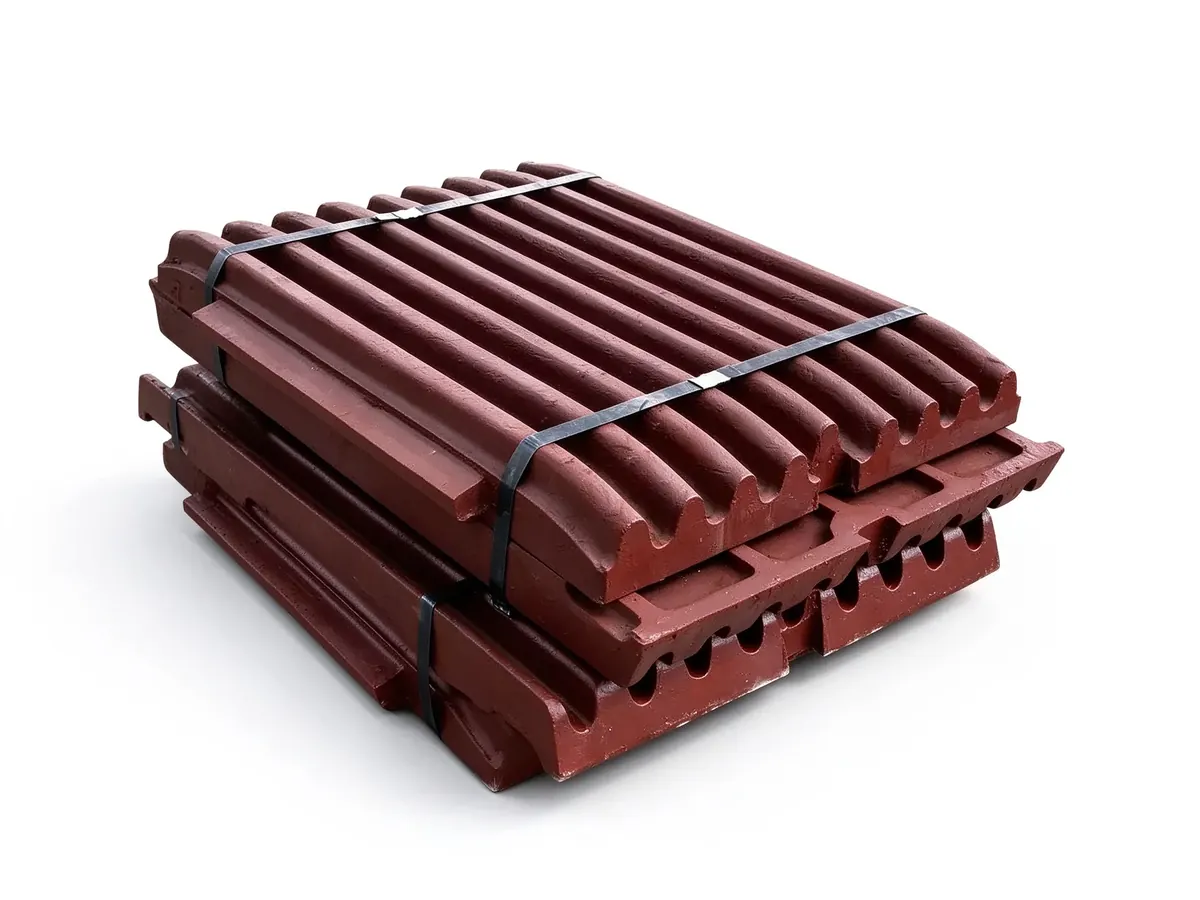
Uma placa de mandíbula parece uma peça fundida simples, mas as diferenças entre placas são fáceis de subestimar: marca e modelo do britador, perfil da câmara, formato dos dentes, disposição dos furos e nível de revisão mudam a peça. Uma solicitação que começa com a identificação correta geralmente economiza duas ou três rodadas de esclarecimento — e evita fundir a peça errada.
Comece pelo número da peça e pela máquina. O identificador mais rápido é o número da peça fundido ou gravado na placa, ou o modelo do britador na placa de identificação — marca, série e abertura de alimentação. Se o número estiver apagado, o modelo da máquina geralmente basta para a fundição restringir a família de placas, porque cada série de britadores tem um conjunto definido de placas de mandíbula.
Depois confirme a geometria. Anote o tipo de câmara (padrão, grossa ou fina), o perfil dos dentes (ondulado, reto ou personalizado), a posição e o espaçamento dos furos, a espessura, e se a placa é a mandíbula fixa ou móvel — elas não são intercambiáveis. Tire as dimensões principais com uma fita métrica e registre o peso se a placa puder ser pesada; ambas são verificações rápidas que pegam um número de peça errado.
Fotografe a placa desgastada corretamente. Um conjunto de fotos — a face de desgaste, a face traseira, a face de montagem e o perfil desgastado — diz mais a uma fundição do que uma descrição. O perfil desgastado também indica o problema de material: uma face lisa e polida com pouco encruamento, uma borda quebrada ou amassada, ou uma placa rachada através dos furos apontam para revisões diferentes de material e projeto.
Envie juntos o número da peça, o modelo da máquina, as medições principais e as fotos, e a revisão técnica confirma a identidade, o material e a dureza antes de qualquer cotação. Se você não tiver certeza se duas placas são iguais, a revisão existe para detectar isso antes da produção — não depois.