Elegir un proceso de fundición suele presentarse como una escalera de calidad: la microfusión es «mejor» que la arena verde. En la práctica, la ruta correcta es la que coincide con el tamaño, la geometría, las tolerancias y el volumen de la pieza — y una fundición que lo funde todo de una sola manera probablemente está empujando un único patrón a través de tu requisito.
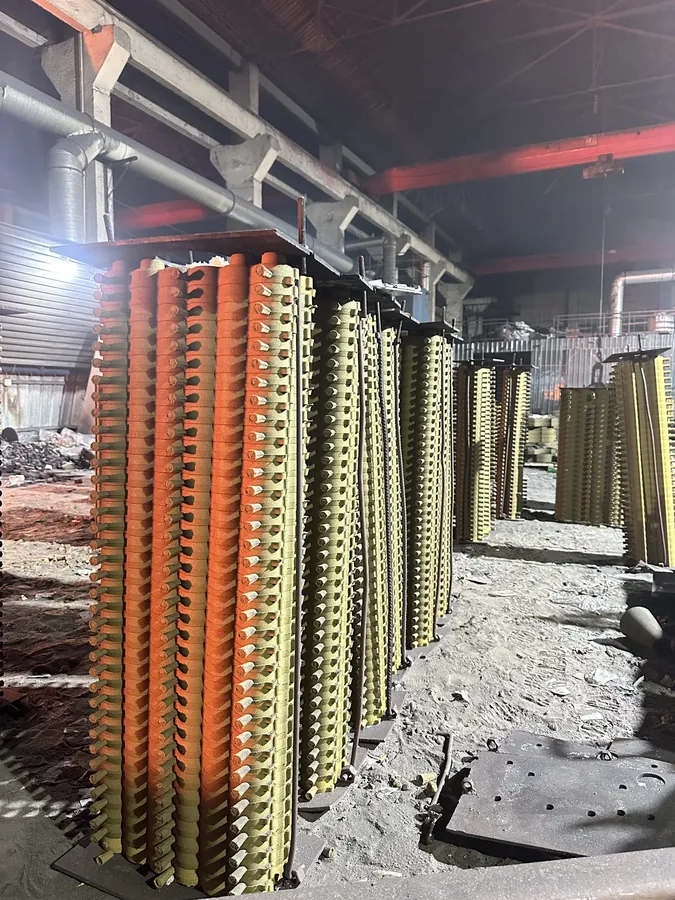
La fundición en arena verde es la caballo de batalla para piezas medianas y grandes. La arena se compacta alrededor del patrón, el molde se usa una vez, y el proceso admite una gama muy amplia de tamaños y materiales a coste competitivo. La precisión dimensional es estándar, el acabado superficial es estándar, y el utillaje es relativamente rápido — lo que la convierte en la elección natural para grandes piezas de desgaste como placas de mandíbula y carcasas, y para cualquier pieza lo bastante pesada como para que la fundición de precisión sea impracticable.
La microfusión empieza con un patrón de cera y una carcasa cerámica; ofrece la mayor precisión dimensional y el mejor acabado superficial de la familia, y se adapta a componentes más pequeños con detalles finos y tolerancias ajustadas. La contrapartida es el coste y el tiempo de ciclo por pieza, así que gana su lugar donde la precisión ahorra mecanizado o donde la geometría no puede producirse de otra manera. El moldeo en cáscara y la espuma perdida se sitúan entre ambas — mejor acabado que arena verde para series repetibles, y geometría compleja casi neta respectivamente.
La regla práctica que aplicamos en la revisión: el tamaño de la pieza y el volumen de pedido acotan primero la ruta; luego los requisitos de tolerancia y acabado deciden cuánto subir en la escala de precisión. Un componente pesado de trituradora fundido con tolerancias amplias no se beneficia de la microfusión; una pequeña pieza de válvula con detalles finos no sería económica en arena verde. A veces, distintos componentes de un mismo conjunto usan correctamente rutas distintas, planificadas juntas para que material e inspección sigan siendo coherentes.
Como la elección del proceso condiciona utillaje, coste y plazo, confirmamos la ruta durante la revisión técnica contra el plano y las condiciones de trabajo — y luego cotizamos sobre esa base confirmada. Envía el número de pieza, plano o muestra, y la revisión te dirá qué ruta encaja y por qué.