Le choix d'un procédé de fonderie est souvent présenté comme une échelle de qualité : la cire perdue serait « meilleure » que le sable vert. En pratique, la bonne voie est celle qui correspond à la taille, à la géométrie, aux tolérances et au volume de la pièce — et une fonderie qui coule tout de la même façon pousse probablement un modèle unique à travers votre besoin.
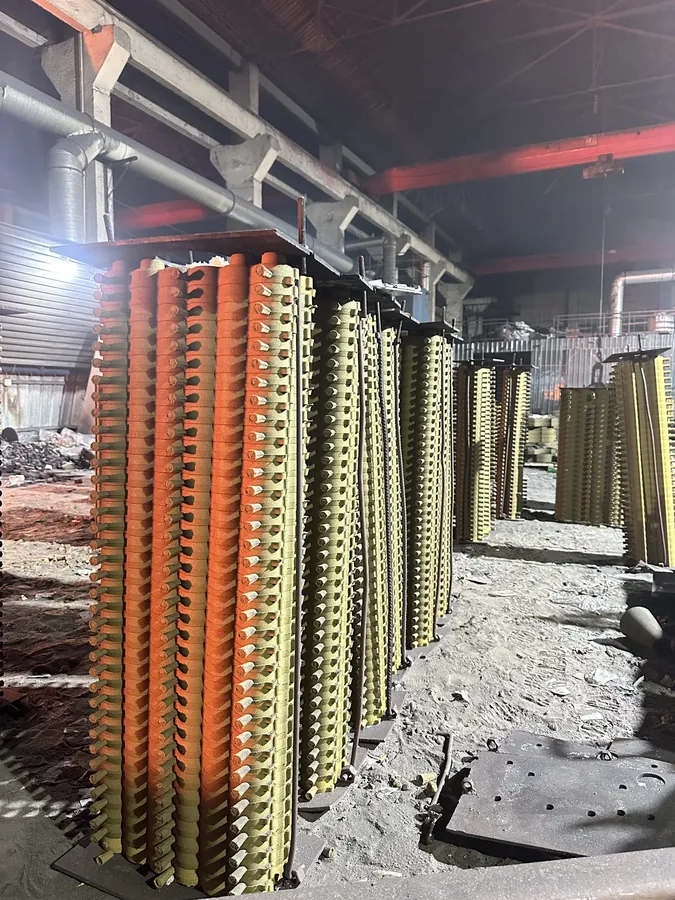
Le moulage en sable vert est le cheval de trait des pièces moyennes et grandes. Le sable est compacté autour du modèle, le moule est utilisé une fois, et le procédé couvre une très large gamme de tailles et de matériaux à un coût compétitif. La précision dimensionnelle est standard, l'état de surface est standard, et l'outillage est relativement rapide — ce qui en fait le choix naturel pour les grandes pièces d'usure telles que les plaques de mâchoire et les corps, et pour tout ce qui est assez lourd pour rendre la cire perdue impraticable.
Le moulage à la cire perdue commence par un modèle en cire et une coquille céramique ; il offre la meilleure précision dimensionnelle et le meilleur état de surface de la famille, et convient aux composants plus petits avec des détails fins et des tolérances serrées. La contrepartie est le coût et le temps de cycle par pièce, il prend donc sa place là où la précision économise de l'usinage ou là où la géométrie ne peut pas être produite autrement. Le moulage en coquille et le moulage à modèle perdu se situent entre les deux — meilleur fini que le sable vert pour les séries répétables, et géométrie complexe quasi finie respectivement.
La règle pratique que nous appliquons en revue : la taille de la pièce et le volume de commande réduisent d'abord le choix de la voie ; puis les exigences de tolérance et de finition décident jusqu'où monter dans l'échelle de précision. Un composant lourd de concasseur coulé avec des tolérances larges ne tire aucun bénéfice de la cire perdue ; un petit composant de vanne avec des détails fins ne serait pas économique en sable vert. Parfois, différents composants d'un même ensemble utilisent correctement des voies différentes, planifiées ensemble pour que matériau et inspection restent cohérents.
Comme le choix du procédé conditionne l'outillage, le coût et le délai, nous confirmons la voie pendant la revue technique sur la base du plan et des conditions de travail — puis nous cotons sur cette base confirmée. Envoyez le numéro de pièce, le plan ou l'échantillon, et la revue vous dira quelle voie convient et pourquoi.